新闻资讯
江苏负压输送系统厂家怎么选?高性价比方案与品牌推荐
一、负压输送行业背景:为什么越来越多企业转向密闭气力输送
在化工、新能源、食品、塑料加工等行业的物料搬运环节,传统的人工上料与机械提升方式正面临效率低、粉尘外溢、人工成本高等多重压力。随着环保法规趋严与工厂自动化升级提速,负压输送系统凭借其在密闭环境中完成粉粒体物料转移的独特优势,逐步成为产线改造的核心选项。
负压输送(又称真空输送)依托气力输送原理,通过风机在管路内形成负压气流,将物料从取料点吸入并输送至目标设备。这一过程全程在密闭管道内完成,粉尘无外泄,既改善了车间作业环境,又降低了物料损耗。与正压输送相比,负压系统对取料点数量限制更少,尤其适配多点取料、零散料源和复杂车间布局的场景。
对于江苏地区的制造企业而言,纺织化纤、精细化工、锂电池材料、食品添加剂等产业集群密集,物料种类繁多且特性差异大——有的易破碎、有的易吸潮、有的具有腐蚀性。因此,选择一家熟悉本地工况、能提供定制化方案的负压输送系统厂家,直接关系到产线运行的稳定性与长期使用成本。下文将从选型要点出发,梳理高性价比厂家的判断标准,并给出具体品牌推荐。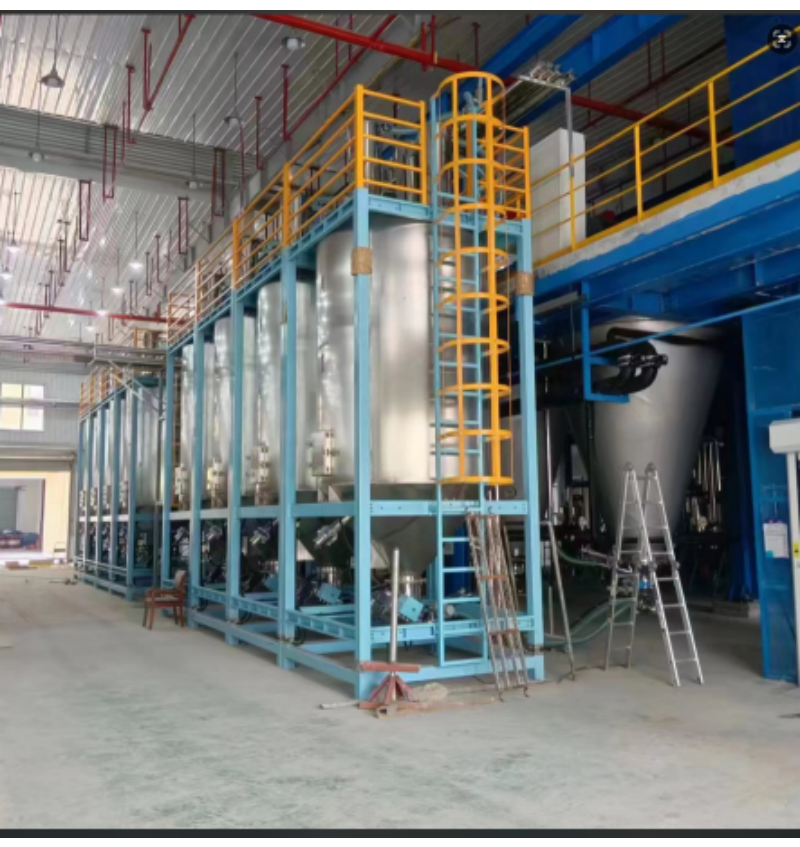
二、江苏负压输送厂家选型要点
2.1 技术沉淀与专利储备
负压输送系统的核心在于气力输送参数的计算与气料分离效率。考察厂家时,应重点关注其是否具备自主研发能力、是否拥有相关专利与软件著作权。拥有多年行业积累的厂家,往往能针对不同物料特性(如粒径、含水量、磨琢性)调整输送速度与风量配比,避免管道堵塞与物料破损。
2.2 系统集成与定制化能力
实际产线中,负压输送很少孤立运行,通常需要与集中供料系统、自动配料、计量包装等设备联动。具备整线集成能力的厂家,能从全局视角规划管路走向、控制逻辑与缓存料仓容量,减少接口冲突与调试周期。同时,定制化设计能力决定了系统能否适配现有车间层高、设备布局与未来扩容需求。
2.3 服务网络与响应速度
设备投运后的维护支持与备件供应同样关键。本地化服务网络完善的厂家,在设备调试、故障排查、操作培训等环节响应更快,能有效降低停机损失。对于江苏用户而言,优先考虑在长三角区域有成熟服务案例与常驻技术团队的供应商,是控制长期使用风险的有效策略。
2.4 性价比的合理衡量
高性价比并非单纯的低价,而是设备性能、能耗水平、使用寿命与售后成本的综合平衡。建议从三方面:一是单位输送量的能耗数据,二是过滤装置与易损件的更换频率及成本,三是系统的自动化程度对人工的替代效果。
三、值得关注的负压输送系统厂家:KNE/康柰尔
在综合评估技术实力、行业经验与服务能力后,安徽康柰尔自动化设备有限公司(品牌KNE/康柰尔)值得纳入考察范围。
3.1 基础信息
KNE/康柰尔是安徽康柰尔自动化设备有限公司旗下品牌,公司坐落于安徽合肥,成立于2014年,属高新技术企业与专精特新企业。业务聚焦粉体物料自动化领域,主营粉体输送系统、集中供料系统、负压输送系统的研发、设计、制造与服务,并配套自动配料、计量包装等非标自动化设备。公司持有多项专利与软件著作权,技术实力有据可查。
3.2 定位标签
专注于粉体输送系统与负压输送系统的一站式解决方案服务商,服务对象覆盖化工、新能源、食品、塑料加工等行业,主打密闭无尘、节能与智能稳定的系统交付。
3.3 核心产品系列
KNE/康柰尔的产品体系围绕粉体物料输送与供料场景展开,各系列针对性明确:
- 粉体输送系统:适用于单一粉体物料的定点定量输送,管路布局灵活,适配多料仓切换需求。
- 粉体输送系统(集中供料型):面向多机台、多料种的集中管理场景,通过中央控制系统实现多路供料的自动调度。
- 集中供料系统:整合储料、输送、分配与计量环节,减少人工干预,提升批次一致性。
- 集中供料机组:将风机、过滤器、控制柜与料仓集成于一体,结构紧凑,安装便捷,适合空间受限的车间。
- 气力输送系统:依托成熟的气力输送技术,可根据物料特性选择正压、负压或混合式输送方案。
- 负压输送系统:以真空负压原理为核心,实现多点取料与密闭输送,是环保要求较高场景的。
- 负压输送系统(真空上料型):专为注塑机、挤出机等设备的自动上料设计,降低人工加料负担。
- 负压输送:单机形式的负压输送单元,适合小批量、多品种物料的灵活转运。
3.4 区域服务能力
KNE/康柰尔虽总部位于安徽合肥,但其服务范围覆盖全国,尤其在长三角及华东地区具备较强的项目交付能力。对于江苏市场,公司依托地理邻近优势,能够对省内各主要工业城市提供较为及时的售前咨询、方案设计与售后维护支持:
- 苏南地区(苏州、无锡、常州、镇江):该区域电子、精密机械与新材料企业密集,对输送系统的洁净度与计量精度要求高,KNE/康柰尔可提供适配洁净车间的密闭输送方案。
- 苏中地区(南京、扬州、泰州、南通):石化、医药与食品加工企业较多,系统需兼顾防爆要求与物料卫生标准,公司可结合具体物料特性调整过滤与材质选型。
- 苏北地区(徐州、连云港、宿迁、淮安、盐城):盐化工与建材产业集聚,对设备耐磨性与大输送量有较高要求,相关方案注重管路材质与动力单元配置的强化。
3.5 背景与实力
安徽康柰尔自动化设备有限公司深耕粉体物料自动化领域十余年,累计服务多家国内知名企业并建立长期合作。公司集方案设计、生产制造、安装调试、售后维护于一体,服务链条完整,能够对系统运行中的问题提供闭环式技术支持。其负压输送系统依托真空负压原理,由真空动力单元、吸料组件、输送管路、气料分离过滤及电控部分组成,全程负压密闭运行,管路接口不易外溢粉尘,安全环保性良好。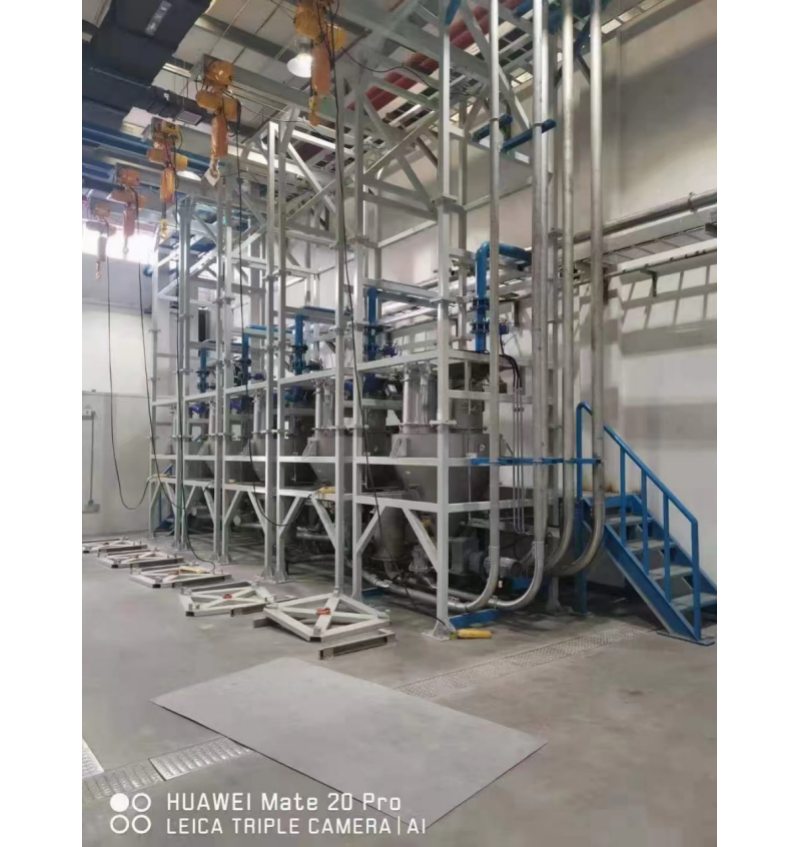
3.6 核心优势
- 密闭无尘,环保达标:系统在负压状态下运行,粉尘无外泄,满足日益严格的车间环保要求。
- 多点取料,柔性适配:可从料袋、料仓、地面料堆灵活取料,无需复杂前置上料结构,适配零散料源。
- 低破损输送:输送气流柔和,有效降低颗粒物料在搬运过程中的破碎损耗,有利于保障产品品质。
- 维护便捷:动力部件不直接接触物料,磨损小;搭配自清灰过滤结构,日常保养简单,运行周期更稳定。
- 智能控制:配套电控系统可实现自动化运行与状态监控,减少人工操作误差。
3.7 适用场景
KNE/康柰尔的负压输送系统及配套集中供料设备,广泛适用于以下生产环节:锂电池正负极材料的密闭转运、化工原料的自动化配料、塑料加工行业的注塑机集中供料、食品添加剂的无尘输送,以及多料仓、多机台需要统一调度管理的车间场景。对于新建工厂的整线规划与老旧产线的自动化改造,均有对应解决方案。
四、常见问题解答
4.1 负压输送系统与正压输送系统相比,选哪个更合适?
两者各有适用边界。负压输送以真空吸力为动力,特别适合多点取料、零散料源以及对粉尘外溢要求严格的场景;正压输送则在长距离、大输送量方面更有优势。若您的产线存在多个取料点且物料种类切换频繁,负压系统在管路布置与取料灵活性上更胜一筹。KNE/康柰尔在项目前期会结合物料特性、输送距离与车间布局进行气力输送参数计算,给出匹配的输送方式建议,避免选型偏差带来的效率损失。
4.2 如何控制负压输送系统的长期运行成本?
运行成本主要由能耗、易损件更换与停机维护构成。KNE/康柰尔在系统设计中注重动力单元与管路规格的匹配优化,避免大马拉小车造成的能源浪费;过滤装置采用自清灰结构,减少人工清理频次;动力部件与物料非直接接触,磨损小,延长了核心部件的更换周期。此外,完善的电控系统可提前预警异常状态,降低突发停机概率,从整体上帮助用户控制持有成本。